

316 Folyékony hűtőcső oltási titkai: Hogyan adnak hozzá egyes hamisítók rejtett gyengeségeket

Ha betér bármely mesterséges intelligencia-adatközpontba{0}}2025-ben, és ugyanazt a kérdést fogja hallani a hűtőrendszer-integrátoroktól: miért fontosabb a cső anyaga és belső felülete, mint a szivattyú vagy az elosztó?
Mert a cső az, ahol a hőteljesítmény meghal. A japán, dél-koreai és amerikai szakértők megtanulják, hogy egy 316-os folyadékhűtőcső, amelynek Ra kisebb vagy egyenlő, mint 0,4 μm belső érdessége, nem luxus. Jelenleg ez az alap a hőcserélő idő előtti elszennyeződésének és a glikol lebomlásának megelőzésében a nagy-sűrűségű állványokban.
Ez a cikk elmagyarázza, mi különbözteti meg a precíziós -tervezésű 316-os folyadékhűtő csövet a hagyományos szaniter csövektől, és hogyan értékelheti a beszállítókat, mielőtt 5000 darabos rendelést vállalna.
Miért316L rozsdamentes acélA folyadékhűtő hurkok alapértelmezése lett
A 316L-es rozsdamentes acél molibdént (2,0–3,0%) tartalmaz, ami lényegesen jobb ellenállást biztosít a lyukasztással és a kloriddal szemben, mint a 304-es. 25–30%-os propilénglikolt 45 fokon futtató zárt körben a hűtőfolyadék idővel enyhén korrozív hatásúvá válik. 316L ennek ellenáll. 304, és agresszív körülmények között 18–24 hónapon belül lyukas lesz a felület.
Az "L" jelölés alacsony szén-dioxid-kibocsátást jelent (0,03% vagy annál kisebb). Ez megakadályozza a karbid kicsapódását a hegesztési varrat határain a hőbevitel során, megőrzi a korrózióállóságot közvetlenül a meghibásodások helyén.
Az ASTM A312 szerint, amely a varrat nélküli és hegesztett ausztenites rozsdamentes acélcsövek, a 316L szabvány előírása, a minimális szakítószilárdságot 485 MPa-nak kell tartania. De a szabvány meghatározza a kémiát és a minimális mechanikai tulajdonságokat. Nem szabályozza a belső felület érdességét, hegesztési varratprofilját vagy tisztaságát - a folyadékhűtési teljesítményt meghatározó három tulajdonságot.

Íme, mit érdemes egy pillantással ellenőrizni:
| Ingatlan | Mit takar a szabvány | Mire van szükség a folyékony hűtéshez |
| Kémiai összetétel | ASTM A312 / JIS G3459 | 316 liter, alacsony szén-dioxid, Mo 2,0–3,0% |
| Szakítószilárdság | Nagyobb vagy egyenlő, mint 485 MPa/ASTM A370 | Ugyanaz, plusz a hegesztési kötés integritása |
| Belső felületi érdesség | A csőszabványok nem írják elő | Ra Kisebb vagy egyenlő, mint 0,4 μm precíziós hurkok esetén |
| Tisztaság | Nincs megadva | Részecske-mentes, olajmaradék nélkül |
| Szivárgás integritása | Nyomásvizsgálat ütemezés szerint | 100%-os ellenőrzés, hélium opció |
A hűtőhurkokban használt hagyományos csövek rejtett költségei
Egy szingapúri csőelosztó nemrégiben mesélt nekünk egy utólagos felszerelési projektről, amelynek során az ügyfél 18%-ot takarított meg a csőköltségen azzal, hogy a szabványos ipari csöveket választotta a precíziós-finish 316 folyadékhűtő cső helyett. Nyolc hónappal később a rendszer mérhető, 11%-os hőátadás-romlást mutatott a CDU-ban a belső falon felhalmozódott mikro{5}}részecskék miatt.
Az átdolgozás és a hűtőfolyadék csere költsége háromszorosára haladta meg a kezdeti megtakarítást.
Ezt a mintát látjuk - piacokon Mumbaitól Dallasig. A vásárlók gyakran találkoznak a tételváltoztatással, amikor a minta jóváhagyása megtörténik, de a tömeggyártású csövek falvastagsága vagy hegesztési varrat kiemelkedése nem egyenletes. A kiváltó ok: a házon belüli felületkezeléssel és hegesztési ellenőrzéssel nem rendelkező beszállítók minden megrendelést standard csőgyártásként kezelnek.
Egyszerű szabály mérnökök számára: ha a belső érdesség Ra 0,8 μm vagy nagyobb, akkor a részecskék felhalmozódására, a szivattyú nagyobb energiaigényére és a 12-18 hónappal lerövidülő hűtőfolyadék-csere ciklusra tervez.
Belső érdesség: A legtöbb vásárló figyelmen kívül hagyott paramétere

Az iparági adatok azt mutatják, hogy a folyadékhűtő csövek beszerzésében a felületi érdesség az egyetlen, -legalulírt paraméter. A szabványos ipari csövek jellemzően Ra 0,8 és 1,6 μm közötti belső érdességeket biztosítanak. Ez a felület mikroszkóp alatt úgy néz ki, mint egy gerinces táj - a tökéletes csapda a lebegő részecskék, a biofilm prekurzorok és a lebomlott glikol melléktermékek számára.
Egy 316-os folyadékhűtő cső, amelynek Ra kisebb vagy egyenlő, mint 0,4 μm, olyan áramlási utat biztosít, amely 50%-kal simább, mint az ipari hagyományos. Mit jelent ez rendszerszinten:
- Csökkentett részecskék felhalmozódása - a simább falak kevesebb rögzítési pontot jelentenek a szennyeződéseknek
- Alacsonyabb szivattyú energiafogyasztás - kisebb súrlódási veszteség a teljes körben
- Meghosszabbított hűtőfolyadék élettartama - kevesebb gócképződési hely a bomlástermékek számára
- A stabil hőátadási - film együtthatója konzisztens marad 5 éves működés során
Az egyik OEM mérnök azt mondta: "A legnagyobb gond nem a minta minősége, hanem az, hogy minden tétel képes-e fenntartani ugyanazt a színvonalat." Ez az oka annak, hogy a kötegelt-egyenetlenség-ellenőrzés fontosabb, mint bármely egyetlen mintajelentés.
Orbitális hegesztés és szivárgásmegelőzés:{0}}A megbízhatóság nem alku tárgya
A hegesztés hol vanfolyadékhűtő csöveknem sikerül. Egy hagyományos hegesztési varrat lyukhibája napokig lebonthatja a teljes GPU-racket. A meghibásodási költség nem a cső -, hanem a 3–5 millió dolláros számítási hardver, amely tétlenül áll a lassú csepegés felett.
A China Super Tech ISO 3834{3}}alapú hegesztési minőségirányítást alkalmaz orbitális hegesztési technológiával. Az orbitális hegesztés automatizálja a pisztoly forgását, kiküszöbölve a mozgási sebesség és az ívrés emberi következetlenségét. Az eredmény egy egyenletes hegesztési varrat egyenletes penetrációval - az egyetlen leghatékonyabb mikroszivárgás elleni védekezés.
Szállítás előtt minden 316-os folyadékhűtő csövet szivárgást-vizsgálnak. A kritikus alkalmazásokhoz rendelkezésre áll a héliumszivárgás-érzékelő, amely a hagyományos pneumatikus tesztelésnél 100-szor kisebb hibákat észlel.
Egy energiatároló integrátor gyártásvezetője elmondta nekünk: "A folyadékhűtésben előforduló kis szivárgási probléma nagyon költséges meghibásodást okozhat." Ennek az egyetlen mondatnak kell vezérelnie minden szállító minősítési döntését.
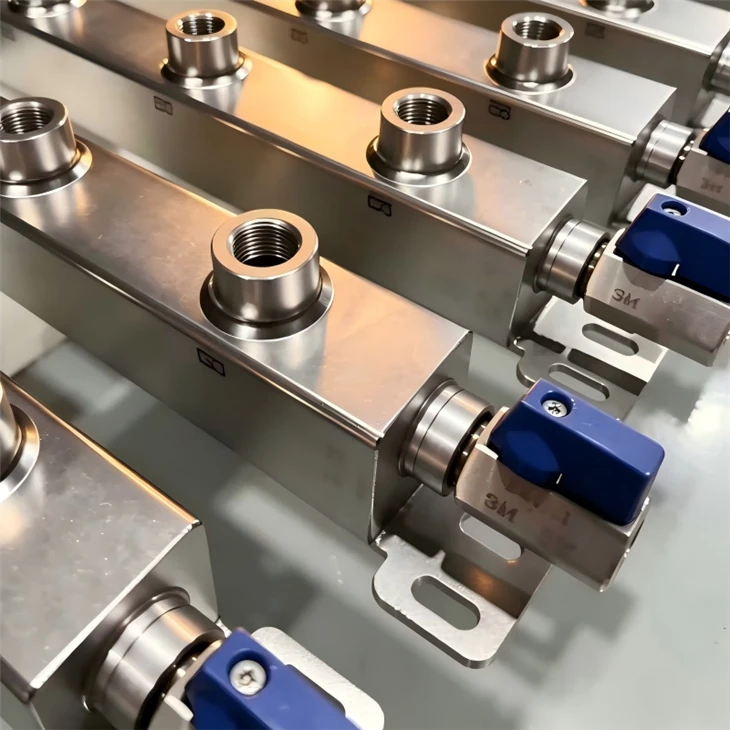
Értékelve a316 Folyékony hűtőcső szállító: 5 pontos ellenőrzőlista
Mielőtt ajánlatkérést adna ki, ellenőrizze az alábbi öt tételt bármelyik szállítójelöltnél:
- Házon belüli gyártási lefedettség- A szállító belsőleg ellenőrzi az alakítást, hegesztést és felületkezelést? A több-szállító koordinációja minőségi felelősségi hiányosságokat okoz. Tapasztalataink szerint az anyagok és a folyamatok összhangja szenved leginkább, ha a lépéseket kiszervezzük.
- Belső érdesség ellenőrzési módszer- Kérjen Ra mérési jelentéseket az ISO 4287 szerint. Ha a szállító nem tudja hivatkozni a vizsgálati módszerre, az általa megadott érték nem ellenőrizhető.
- Hegesztési minősítési szint- Az ISO 3834 tanúsítvány ellenőrzött hegesztési eljárásokról szól. Enélkül a hegesztési varrat minősége kizárólag a kezelő készségétől függ.
- A tétel nyomon követhetősége- A szállító vissza tudja vezetni a gyártási tételt a nyersanyag hőszámaira és a hegesztési kezelői nyilvántartásokra? Ez a különbség a gyártó és a kereskedő között.
- Szivárgásvizsgálati gyakorlat- 100% a szállítás előtti ellenőrzés a minimum. Erősítse meg a módszert: pneumatikus nyomáspróba vagy hélium tömegspektrometria a kritikus hurkok esetében.
Hogyan közelíti meg a China Super Tech a folyadékhűtőcsövek gyártását

China Super Tech Co., Ltd.11+ éve gyárt folyadékhűtő alkatrészeket, évi 12 000 tonna gyártási kapacitással és 20+ országba exportál. A 316-os folyékony hűtőcsövek gyártása egy speciális hűtési-kockázatokra tervezett eljárást követ.
A folyamat az anyagellenőrzéssel kezdődik, ahol minden 304/316L-es tételt az ASTM A312 szerinti vegyi összetétel és anyagtanúsítvány igazol. A precíziós csőalakítás 10×10 mm-től 80×80 mm-es négyzetszelvények külső méreteit, 0,5-3,0 mm falvastagságát és 6000 mm-es hosszát szabályozza. Az általános csőmalmoktól eltérően egy fedél alatt egyesítjük a csőformázást, orbitális hegesztést, pácolást, passziválást, megmunkálást és összeszerelést.
A belső felület optimalizálása egy külön gyártási szakasz, nem utólagos gondolat. Polírozással és passziválással elérjük, hogy Ra kisebb vagy egyenlő, mint 0,4 μm - az AI adatközponti hűtőfolyadék hurokhoz szükséges szint, ahol a részecskeszennyeződés közvetlenül befolyásolja a szerver megbízhatóságát. Minden kész cső átesik több-lépcsős ellenőrzésen: méretmérés, hegesztési varratvizsgálat, felületellenőrzés és 100%-os szivárgásteszt, mielőtt tiszta, szennyeződésmentes -csomagolásba csomagolnák.
ISO9001, ISO14001, ISO45001, ISO3834, CE és RoHS tanúsítvánnyal rendelkezünk. Termékek 600+ ügyfélprojektek számára az adatközpontokban és az ipari hőkezelésben.
Regionális ellátási szempontok
Minden piacnak külön preferenciái vannak. A japán integrátorok mindenekelőtt a tisztasági dokumentációt és a kötegek nyomon követhetőségét helyezik előtérbe. A koreai vásárlók általában a JIS G3459 megfelelést követelik meg az ASTM-referenciák mellett. A közel-keleti projektek gyakran gyors szállítást igényelnek a projektek agresszív ütemezése miatt, ami a beszállítókat részesíti előnyben, nem pedig az exportközvetítőket.
Ha projektje egyedi ívekre, elosztókra vagy komplett folyadékhűtő egységekre van szükség, ellenőrizze a szállító gyártási képességét az egyenes csőellátáson túl. Egy olyan beszállító, aki házon belül is képes bonyolult geometriákat gyártani, csökkenti a telepítés bonyolultságát és a beszállítói koordinációs terheket.
A lényeg a következő ajánlatkéréshez
A ma megadott 316 folyadékhűtő cső meghatározza hűtőrendszerének megbízhatóságát a következő évtizedben. Három paraméter a legfontosabb: a belső érdesség, a hegesztési varrat integritása és a sarzs konzisztenciája.
Belső érdesség Ra A 0,4 μm-nél kisebb vagy azzal egyenlő az új alapvonal
Az ISO 3834 által vezérelt hegesztés 100%-os szivárgásvizsgálattal kötelező
A kötegelt{0}}ellenőrzésnek rögzítenie kell szállítói képesítését
316 folyadékhűtő csövet gyártunk és 20+ országba szállítunk. Mérnöki csapatunk 24 órán belül válaszol az anyagtanúsítványokkal, a vizsgálati módszerekkel és a mennyiségi árakkal.
[Kérjen árajánlatot] - mérnöki válasz 24 órán belül
Specifikáció ellenőrzése: 316L / ASTM A312, négyzet alakú cső 10 × 10 mm és 80 × 80 mm között, falvastagság 0,5–3,0 mm, belső Ra Legfeljebb 0,4 μm az ISO 4287 szerint, 100%-os szivárgástesztelt. ISO9001 / ISO3834 / CE / RoHS tanúsítvánnyal rendelkező . 11+ év, 12 000 tonna/év, 600+ projekt.
GYIK
Mi a különbség a 304 és a 316 liter között folyadékhűtő csövek esetében?
+
-
A legfontosabb különbség a molibdéntartalomban rejlik,{0}}L 2,0–3,0% Mo-t tartalmaz, így lényegesen jobban ellenáll a lyukkorróziónak és a kloridkorróziónak. A mesterséges intelligencia szerverhurkokban lévő glikol-alapú hűtőfolyadékok esetében a 316L hosszabb élettartamot biztosít. 304, és alkalmas tisztavizes vagy ionmentesített vizes rendszerekben, ahol kisebb a korrózió kockázata.
Hogyan mérhető a belső felületi érdesség folyadékhűtő csöveken?
+
-
A belső érdesség (Ra) mérése az ISO 4287 szerinti felületi profilométerrel történik. A szonda áthalad a belső falon, és rögzíti az átlagos felületi eltérést. A 316-os folyadékhűtő csöveink esetében a Ra Less vagy egyenlő 0,4 μm-t tételenkénti alapon ellenőrizzük, nem csak mintákon.
Mekkora a minimális rendelési mennyiség az egyéni-316-os méretű folyadékhűtő csövekhez?
+
-
A szabványos méretek rugalmas MOQ-val rendelkeznek, egyetlen gyártási tételtől kezdve. Az egyéni méretek -, beleértve a 10 × 10 mm-től 80 × 80 mm-ig terjedő négyzetes csöveket, a 0,5–3,0 mm falvastagságot és a 6000 mm-ig terjedő hosszúságot -, a rajzok áttekintése után megerősítésre kerülnek. Mérnöki csapatunk 24 órán belül válaszol a megvalósíthatóságra és az átfutási időre.
Hogyan biztosítja a tételek konzisztenciáját a tömeggyártásban?
+
-
A tételek konzisztenciáját a házon belüli-gyártáson keresztül szabályozzák, a nyersanyag ellenőrzésétől a végső szállításig. Minden tételt megvizsgálnak a kémiai összetétel, a méretpontosság, a felületi érdesség és a szivárgás integritás szempontjából. Fenntartjuk a teljes nyomon követhetőséget a hőmennyiségig, ezért 600+ ügyfeleink megbíznak bennünk a tömegtermelésben.
Mi a szabványos átfutási idő egy 316-os folyadékhűtőcső-rendelés esetén?
+
-
A szabványos átfutási idő általában 7–15 nap a raktáron lévő-méreteknél, és 15–25 nap az egyéni specifikációknál, mennyiségtől és összetettségtől függően. Sürgős projektekhez gyorsított lehetőségek állnak rendelkezésre. Pontos átfutási idővel kapcsolatban az Ön specifikációja alapján vegye fel velünk a kapcsolatot.


