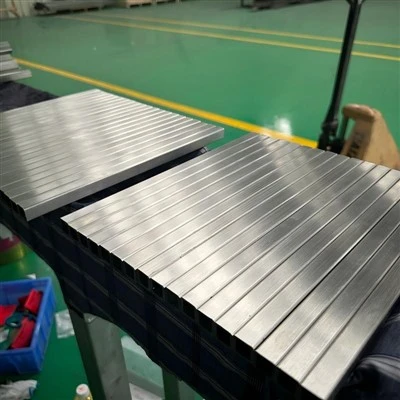
Ne hagyja, hogy a 316-os folyadékhűtő cső helytelen meghajlása tönkretegye a folyadékdinamikáját
A 316 folyadékhűtő csőamely a hajlítót ráncos belső fallal vagy lapított ovális keresztmetszetű-metszettel hagyja el, nem jelenti be magát. Tisztán szállítják, jól néz ki ládában, és csak akkor derül ki a sérülésről, ha a hűtőkör felforrósodik. Ez az a hibaüzemmód, amelyet a legtöbb vásárló soha nem vizsgál a - után, és a 316-os folyadékhűtő cső ívénél kezdődik.
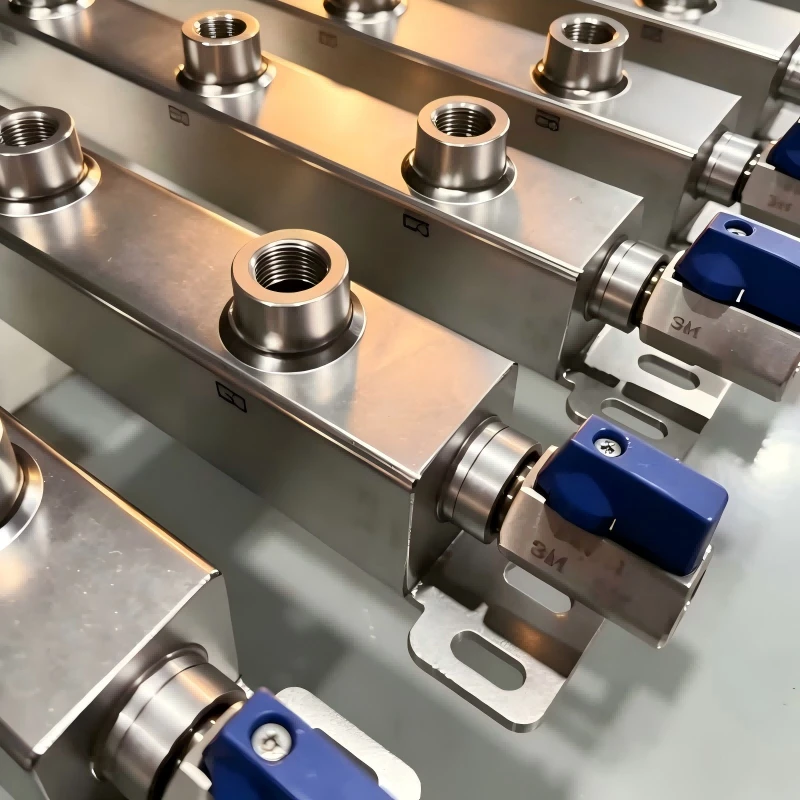
Milyen rossz316 Folyékony hűtőcsőA kanyar valójában Önnek kerül
A kanyarban a folyadékdinamikát a legkeményebben tesztelik. A ívben belépő hűtőfolyadék a külső falon felgyorsul, a belső falon lelassul. Ha a kanyar geometriája hibás, ez a sebességrés turbulenciává, csapdába esett levegővé és olyan forró pontokká alakul, amelyeket a hőmodell soha nem jósolt meg.
Három hibajelzés jelenik meg ismételten a nem megfelelően meghajlított 316-os folyadékhűtő csövön:
- A belső fal-gyűrődésenöveli a helyi érdességeket, a turbulens áramlás pedig a nyomásesést a tervezési pont fölé növeli, amelyre a szivattyú méretezték.
- Ovalitás a kanyarbancsökkenti az effektív áramlási területet, így a hűtőfolyadék sebessége a hűtőlemeznél a hő elvezetéséhez szükséges küszöb alá esik.
- Falritkulás a külső sugárona túlnyúlástól- vékonyabb szakaszt hagy, mint az egyenes futásnál - pontosan azt a helyet, ahol a glikol hűtőfolyadékban a klorid lyukképződés kezdődik.
Ha ezek közül bármelyik ismerősen hangzik, akkor ez az a probléma, amelynél a precíziós{0}}elgörbült 316-os folyadékhűtő csövet a forrásnál távolítják el.
Miért316 Folyékony hűtőcsőA hajlítás mérnöki döntés, nem gyártási feladat
Az egyenes útra választott anyag nem a teljes történet. A 316 literes molibdén és az alacsony szén-dioxid-kibocsátású -kibocsátású kémia ellenáll a klorid-tartalmú glikolban lévő lyukacsosodásnak, de a külső falat elvékonyodó vagy a belső felületet ráncosító hajlítás helyileg legyőzi ezt az ötvözet előnyét. A folyadék teljesítménye a görbén él vagy hal meg.
Íme, mi különbözteti meg a szabályozott hajlítást a szokásos csőhajlítástól a hűtőfolyadék szervizeléséhez:
- Tüsketartó a cső belsejébensimán tartja a belső falat és az íven keresztül lefelé tartja az oválist, így az áramlási út kör alakú marad ott, ahol a sebesség csúcspontja van.
- Falvastagság{0}}követés a kanyarbanmegerősíti, hogy a külső sugár nem vékonyodik az Ön nyomáshatára alá -, amelyet az ASTM A312 mérethatárai szerint igazoltak egyenes futásnál, a hajlítási geometria azonos szabványnak megfelelően.
- Orbitális hegesztés az ívben-a-illesztéshezAz ISO 3834 szerint kezelt, hegesztési konzisztenciát biztosít, ahol a szivárgás az egész állványt lebontja.
Egy különbség, amelynél érdemes megállni: egy látható kisebb ránc gyakran egy olyan kontúrhiba csúcsa, amelyet nem tud felmutatni. Az érdesség és az oválisság egyaránt rontja a hőátadást, mielőtt bármi is hibás lenne. „Jelenleg fejlesztjük mesterséges intelligencia-kiszolgáló állványainkat, és a szivárgás az egyik legnagyobb gondunk” – mondta mérnökeinknek az adatközpont infrastruktúrájának egyik vezetője. A geometriáját tartó kanyar az első védelmi vonal.
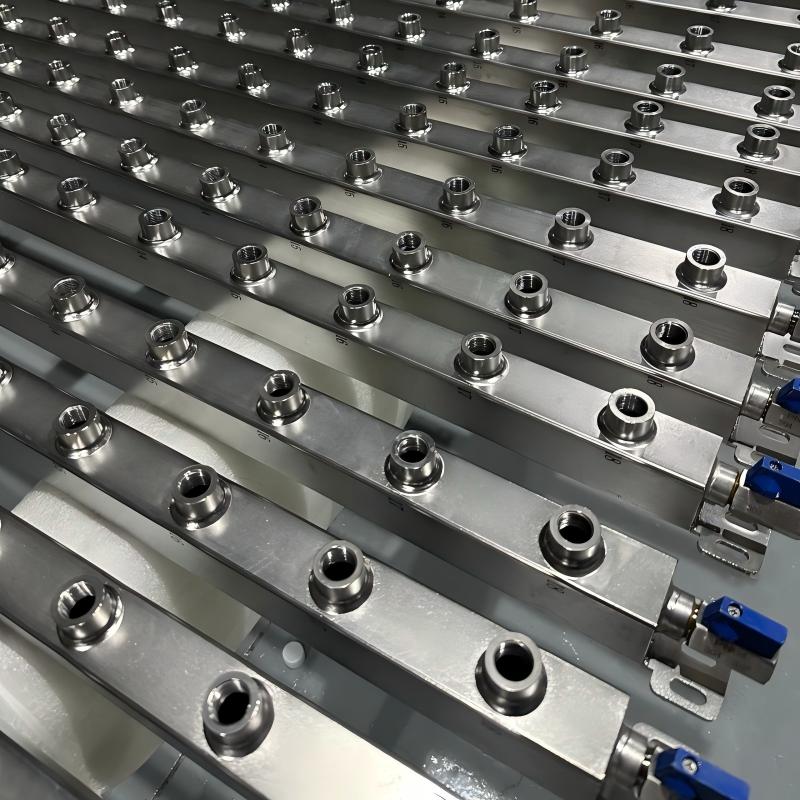
A valós költség a316 Folyékony hűtőcsőHajlítás, amely a telepítés után nem működik
Fontolja meg, hogyan halmozódnak fel a költségek. A kanyar a cső árának kis töredéke. A félreértés következménye nem az.
A kudarcot nem a padon fedezik fel. Lassú nyomáseltolódásként, elosztócső alatti tócsaként vagy hetekig tartó hőciklus után elsíródó ízületként jelenik meg. Addigra a rendszer telepítve van, a rack be van töltve, a javítás pedig a hurok leürítését, a kapcsolatok megszakítását és az összeállítás újra-minősítését jelenti.
Itt a tétel konzisztenciája határozza meg a teljes költséget. Az a beszállító, akinek a mintahajlításai átmennek az ellenőrzésen, de a gyártási hajlítások a külső átmérőben, falvastagságban vagy hajlítási sugárban eltolódnak az Ön összeszerelősorába. Ahogy az egyik beszerzési menedzser fogalmazott: "A legnagyobb gond nem a minta minősége, hanem az, hogy minden tétel képes-e ugyanazt a színvonalat fenntartani."
Hogyan kezeli a China Super Tech ezt a kockázatot minden 316-os folyadékhűtő csövön:
- Beérkező anyagok ellenőrzése- minden 316 literes hőt spektrométerrel ellenőriznek a malom tanúsítványa alapján, mielőtt egyetlen cső képződik.
- Méretszabályozás alakítással és hajlítássalA - külső átmérőt, falvastagságot és hajlítási geometriát a húzási tűrés alapján mérik, nem szemrevételezéssel.
- Belső felületkezelés- polírozás, pácolás és passziválás csökkenti a belső érdesség Ra-értéket 0,4 μm-re vagy azzal egyenlőre, így a hajlítás nem válik részecskecsapdává.
- 100%-os szivárgásvizsgálat szállítás előtt- minden hajlított csövet nyomás- és szivárgásvizsgálatnak vetnek alá, így a síró kötés soha nem éri el a webhelyet.
Az anyag- és vizsgálati feljegyzések a szállítmánnyal együtt utaznak, ami lerövidíti a beszállítói auditot, és sok vásárló elakad. Az ISO 9001 tanúsítvánnyal rendelkező beszállítónak biztosítania kell mind a terméket, mind a teljes minőségi dokumentációt annak bizonyítására.
Hogyan kell megadni a316 Folyékony hűtőcsőHajlítsa meg úgy, hogy megtartsa geometriáját
Nem kell csőhajlítási{0}}specialistává válnia. Négy dolgot egyértelműen meg kell határoznia, és meg kell győződnie arról, hogy a szállítója megtarthatja azokat.
| Specifikáció | Mit kell irányítani | Miért védi a hurkot |
| Hajlítási sugár (CLR) | Az OD minimális középvonali sugara | A túl szűk sugár a fal elvékonyodását kényszeríti a külső ívre |
| Ovalitás a kanyarban | Max %-os eltérés a körtől | Megőrzi a hatékony áramlási területet és a hűtőfolyadék sebességét |
| Falvastagság hajlítás után | Minimális támfal a külső sugáron | Megtartja a tervezett nyomáshatárt |
| Belső felületkezelés | Ra érték a kanyarban | Megakadályozza a turbulenciát és a részecskék felhalmozódását |
Rakd fel ezeket a rajzra. Az a beszállító, aki mind a négy ellenében tud árajánlatot adni, hajlékony partner; aki csak a tubus OD-t idézi, az tubusárus.
Gyártásunk 10×10 mm-től 80×80 mm-es négyzetszelvényekig, 0,5-3,0 mm falvastagságig és 6000 mm-ig terjedő hosszig testre szabott 316-os folyadékhűtő csöveket támogat, rajzra épített hajlított csövekkel és elosztókkal. A 12 000 tonnás éves kapacitással egy nagy hajlított{11}}csövek párhuzamos gyártósorokra helyezkednek el anélkül, hogy az átfutási időt 7 napról 21 napos sorra tolná.

Kiválasztva a316 Folyékony hűtőcsőMegbízható kanyarok beszállítója
A hajlítás minősége a gyártási{0}}képesség kérdése, nem pedig az árazás kérdése. Három csekk választja el a kettőt.
Először kérdezze meg, hogy ki hajtja végre a hajlítást. A házon belüli alakítás és hajlítás egy tető alatt megszünteti a koordinációs hézagot, ahol a beszállító egy külső hajlítót hibáztat, és senki sem birtokolja a geometriát. A China Super Tech házon belül végez anyagvizsgálatot, alakítást, hajlítást, hegesztést, felületkezelést és végső ellenőrzést.
Másodszor, kérdezze meg, hogyan történik a hegesztési és hajlítási minőség ellenőrzése. A hajlítás és a hegesztés a folyamat két lépése, ahol a hűtőfolyadék szivárog. ISO 3834 hegesztéskezelés plusz 100%-os szivárgásvizsgálat a szállítás lezárása előtt.
Harmadszor, kérje el a dokumentációt, mielőtt az árat kérné. Az ISO 9001 szerint az anyagtanúsítványok, a méretrekordok és a szivárgást Több mint 11 éve és 20+ országban a tiszta ellenőrzési nyomvonalat igénylő projektek rutinszerűek itt, és egy műszaki mérnök 24 órán belül válaszol a rajzi kérdésekre.
Gyakorlati lépések az elhajlási hibák megelőzésére a következő projektben
- Tegye fel a rajzra a hajlítási sugarat, az ovális határértéket, a falvastagságot és a belső -Ra felületet - mind a négyen, ne csak az OD-t.
- A teljes futtatás jóváhagyása előtt kérjen hajlítási mintákat méretjelentésekkel.
- Ellenőrizze a beszállító hajlításait és hegesztéseit a házon belül,{0}}és ellenőrizze az általuk hivatkozott hegesztési folyamatszabályozást.
- Minden szállítmányhoz 100%-os szivárgásteszt{1}}feljegyzést ír elő, nem mintajelentést.
- Illessze az anyagot a hűtőfolyadékhoz - 316L a glikol- és klorid-csapágyhurkokhoz; 304 tiszta és ioncserélt vízhez.
Gyakori kérdések a 316 folyadékhűtő csőhajlattal kapcsolatban
K: Mi okozza az ovális vagy ráncos 316-os folyadékhűtő cső elhajlását?
V: A hajlítás közbeni elégtelen belső tüsketámasz a szokásos ok. A belső falat tartó tüske nélkül a cső a semleges tengely felé omlik, oválist és belső -fal gyűrődést okozva. A tüskével ellátott, szabályozott hajlítás révén a keresztmetszete kerek, a belső felület pedig sima marad az íven keresztül, megőrzi az áramlási területet és a hűtőfolyadék sebességét a hideglemeznél.
K: A hajlítás gyengíti a 316 folyadékhűtő csövet?
V: A hajlítás elvékonyítja a külső falat, és helyileg{0}}keményítheti az anyagot. A kockázat kezelhető, ha a folyamat szabályozza a visszatartott falvastagságot, és a hajlítási geometriát a rajzhoz tartja. Ellenőrizze, hogy a külső sugáron megmaradt-e a minimális fal a nyomáskülönbséghez képest, és győződjön meg arról, hogy a hajlítást a rajz szerint ellenőrizték - az egyenes-futási határokat az ASTM A312 szabályozza, és a kanyarnak egyenértékű integritással kell rendelkeznie.
K: Meg tudja-e hajlítani a 316-os folyadékhűtő csövet az egyéni sugárra és hosszra?
V: Igen. Hajlított csöveket és osztócsöveket gyártunk rajzra, 10×10 mm-től 80×80 mm-es négyzetszelvényekig, 0,5-3,0 mm falvastagságig, 6000 mm-es hosszig. Küldje el rajzát a hajlítási sugárral és geometriával, és mérnöki csapatunk a gyártás előtt felülvizsgálja, és 24 órás választ ad a műszaki kérdésekre.
K: Hogyan akadályozza meg a szivárgást a hegesztési varrat-hajlításánál-?
V: A hegesztést az ISO 3834 szabvány szerint ellenőrzik, orbitális hegesztési technológiát használnak a konzisztens behatolás érdekében, és minden hajlított szerelvényt 100%-os szivárgásvizsgálaton vesznek át a szállítás előtt. Ez bezárja a hűtőfolyadék hurok két legmagasabb-kockázatú szivárgási pontját - az ívet és a hegesztési kötést -, így a hiba a mi padlónkon, nem pedig az állványon fog megakadni.
K: Milyen belső felülettel kell rendelkeznie egy folyadékhűtő kanyarnak?
V: A precíziós hűtéshez a belső felületi érdesség elérése olyan alacsony, mint Ra. 0,4 μm vagy annál kisebb. A simább hajlítási felület csökkenti a részecskék felhalmozódását és stabilan tartja a hűtőfolyadék keringését. Polírozási, pácolási és passziválási folyamatunk eléri ezt a befejezést, ami leginkább azon a görbén számít, ahol az áramlás felgyorsul, és ahol a szennyeződés a legvalószínűbb.
Hajlítsa meg 316-os folyadékhűtő csövét az első alkalommal
Az egyik kanyar egy kis sor. A meghibásodott kanyar egy lemerült hurok, egy újra-minősített összeállítás és egy olyan projekt idővonala, amelyet nem lehet helyreállítani. A két eredmény közötti különbség az ellenőrizhető folyamatirányítás.
Küldje el nekünk a - hajlítási sugarat, az ovális határt, a támfalat és a belső-felületet Ra -, és egy gyártómérnök áttekinti, és 24 órán belül válaszol. Megerősítjük a megvalósíthatóságot, javaslatot teszünk a hajlítási geometriára, és árajánlatot teszünk az Ön specifikációi szerint hajlított 316-os folyadékhűtőcsövhöz, anyagtanúsítványokkal és szivárgási{6}}vizsgálati jegyzőkönyvekkel együtt.
Kérjen hajlítási mintákat méretjelentésekkel. A megrendelés véglegesítése előtt tesztelje a geometriát.